Artykuł sponsorowany
Kiedy pompa Busch zaczyna tracić wydajność i co oznaczają pierwsze objawy
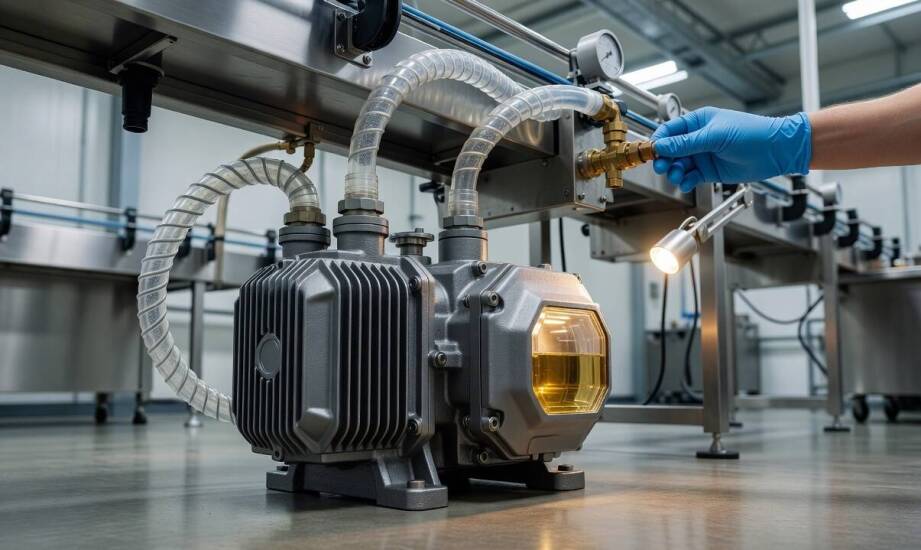
W linii produkcyjnej zakładu mięsnego lub drobiarskiego cykl próżniowy w pakowarce potrafi nagle wydłużyć się z dwudziestu sekund do ponad minuty. Operatorzy sprawdzają najpierw stan uszczelek komory, ułożenie folii oraz szczelność przewodów pneumatycznych, zanim podejrzenie padnie na układ generujący podciśnienie. Sprawna pompa próżniowa Busch stanowi serce całego procesu. Każda utrata jej pierwotnej wydajności natychmiast odbija się na tempie pakowania. Zrozumienie wczesnych objawów zużycia zapobiega nagłemu zatrzymaniu produkcji i chroni zakład przed stratami wynikającymi z niedokładnego odessania powietrza.
Jak spadek wydajności pompy wpływa na proces pakowania?
Utrata parametrów ssących bezpośrednio wydłuża czas odpowietrzania komory i obniża końcowy poziom podciśnienia. Pakowane produkty nie uzyskują w efekcie wymaganej próżni. Skutkuje to większą liczbą odrzutów jakościowych na linii i rosnącym ryzykiem psucia się żywności. Mechaniczne sygnały zużycia obejmują najczęściej narastający hałas grzechotania, znacznie wyższą temperaturę obudowy oraz nierówną pracę wyczuwalną jako drgania ramy. Zapach spalonego oleju w hali produkcyjnej wskazuje na poważne problemy wewnętrzne. Często oznacza to, że zużyte łopatki wirnika przestały gwarantować odpowiednie uszczelnienie komory roboczej.
Stan materiałów eksploatacyjnych potrafi mocno zafałszować ocenę techniczną samego urządzenia. Zanieczyszczony środek smarny, zatkany filtr na wlocie albo nasycony separator wydechowy dają objawy identyczne z głębokim zużyciem jednostki. Dzieje się tak nawet wtedy, gdy główny mechanizm nie wymaga jeszcze wymiany łopatek czy kosztownego remontu. Bieżąca weryfikacja drożności układu i czystości płynów roboczych pozwala uniknąć błędnej diagnozy oraz niepotrzebnego przestoju całej linii pakującej.
Jakie czynności zapobiegają spadkowi wydajności układu?
Częstotliwość serwisowania zależy bezpośrednio od modelu urządzenia i środowiska pracy maszyny. Zalecane interwały wymiany oleju wynoszą do 4000 godzin w normalnych warunkach, ale skracają się do 2000 godzin przy trudnej pracy ciągłej. Sprawdzenie poziomu płynu w okienku rewizyjnym, ocena jego barwy oraz codzienny pomiar temperatury korpusu należą do podstawowych nawyków zapobiegających nagłym awariom. Wykrycie mlecznego odcienia smarowidła oznacza obecność wody. Taka sytuacja natychmiast pogarsza właściwości smarne i prowadzi do korozji wewnątrz bloku.
Przy starszych maszynach pakujących ogromne znaczenie dla ciągłości produkcji ma szybki dostęp do podzespołów zastępczych. Praktyka warsztatowa firmy Mielec Serwis Tomasz Mielec potwierdza, że regeneracja kluczowych elementów konstrukcyjnych bywa skutecznym sposobem na utrzymanie w ruchu wycofanych z produkcji pakowarek. Zastosowanie odpowiednich części zamiennych oraz odtworzenie powłok na elementach roboczych pozwala na przywrócenie pełnego podciśnienia bez konieczności kupowania nowego generatora próżni. W takich przypadkach wymiana zużytych filtrów, uszczelniaczy oraz łopatek kompozytowych stabilizuje parametry pracy na kolejne miesiące.
Delikatnie wydłużony cykl zgrzewania i sporadyczne spadki podciśnienia wskazują zazwyczaj na konieczność przeprowadzenia planowej obsługi eksploatacyjnej. Dzieje się tak, dopóki maszynie towarzyszą stabilne temperatury obudowy i brak zadymienia na wydmuchu. Sytuacja diametralnie się zmienia, gdy pojawia się silny hałas mechaniczny, gwałtowne przegrzewanie korpusu lub gęste dymienie z separatora mgły olejowej. W takich przypadkach sprzęt stanowi już bezpośrednie zagrożenie dla jakości pakowania i ciągłości procesu technologicznego. Należy wtedy bezwzględnie zatrzymać linię produkcyjną i przekazać układ do wnikliwej diagnostyki. Pozwala to uniknąć zatarcia obracającego się wirnika i zniszczenia głównych podzespołów urządzenia.
Kategorie artykułów
Polecane artykuły

Jakie dodatki może mieć funkcjonalna wędkarska torba?
Torba wędkarska odgrywa kluczową rolę w organizacji i komforcie podczas wędkowania. Odpowiedni wybór tego akcesorium jest istotny, ponieważ wpływa na efektywność oraz przyjemność z łowienia ryb. Funkcjonalna torba powinna spełniać wymagania pasjonatów, oferując odpowiednią pojemność, liczne kieszeni

W jaki sposób łatanie plandek przedłuża żywotność plandek?
Łatanie plandek jest niezbędne do zachowania ich użyteczności i długowieczności. Regularne naprawy mają znaczenie zarówno z perspektywy ekonomicznej, jak i praktycznej, ponieważ pozwalają uniknąć kosztownych wymian. Plandeki znajdują zastosowanie w różnych dziedzinach, co sprawia, że są narażone na