Artykuł sponsorowany
Jak ścieżki CAM decydują o śladach po frezowaniu aluminiowych form do termoformowania
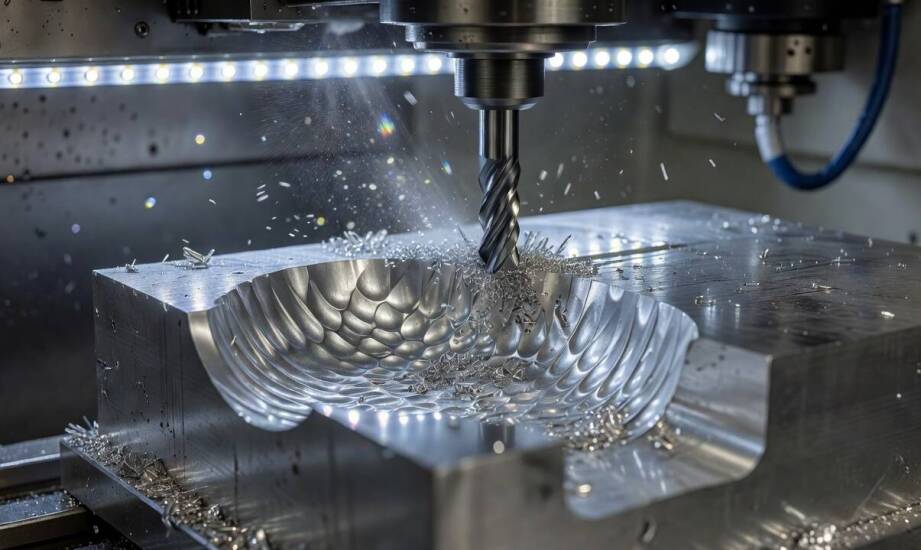
Ten sam model formy aluminiowej do termoformowania po obróbce ubytkowej może prezentować idealnie gładką powierzchnię formującą albo wymagać czasochłonnych poprawek ręcznych. Ostateczny wygląd i precyzja wykończenia detalu to wynik przemyślanej strategii generowania ścieżek w oprogramowaniu CAM, skomplikowanej geometrii samej formy oraz stabilnych warunków pracy obrabiarki. Dobrze zaprogramowany proces pozwala uniknąć mikrouszkodzeń materiału, minimalizuje ryzyko pęknięć naprężeniowych i znacząco skraca czas przygotowania narzędzia do wielkoseryjnej produkcji. Błędy na tym etapie niemal zawsze przekładają się na widoczne defekty formowanych później opakowań z tworzyw sztucznych.
Geometria form termoformujących wymusza zróżnicowane strategie CAM
Formy do termoformowania charakteryzują się dużymi płaszczyznami roboczymi, zróżnicowanymi promieniami przejściowymi, głębokimi gniazdami oraz licznymi przejściami między wypukłymi i wklęsłymi elementami. Tak złożony kształt całkowicie wyklucza stosowanie jednej uniwersalnej strategii programowania ścieżek narzędzia. Operacje zgrubne mają za zadanie bezpiecznie usunąć większość naddatku materiału bez przeciążania wrzeciona, dlatego technologowie decydują się tu na wysokowydajne techniki wybierania. Przejścia wykańczające muszą natomiast zachować rygorystycznie stałą grubość zbieranej warstwy na całej trójwymiarowej powierzchni.
W rozległych rejonach płaskich najlepiej sprawdzają się klasyczne ścieżki równoległe lub spiralne, które płynnie pokrywają zadaną geometrię wektorową. Z kolei w ciasnych promieniach i głębokich kieszeniach znacznie lepsze rezultaty daje frezowanie adaptacyjne lub konturowe. Tego typu algorytmy potrafią utrzymać stały kąt opasania narzędzia, co zapobiega nagłym skokom obciążenia na krawędziach detalu. Zastosowanie obrabiarek pięcioosiowych umożliwia dodatkowo jednoczesne pochylanie wrzeciona względem płaszczyzny obrabianego aluminium. Zmniejsza to długość wysunięcia frezu z uchwytu i odczuwalnie poprawia sztywność całego układu, co bezpośrednio redukuje szkodliwe wibracje przenoszone na projektowany profil.
Parametry skrawania i błędy programowania a jakość powierzchni
Posuw roboczy maszyny, głębokość skrawania w osi Z oraz boczny doskok narzędzia bezpośrednio wpływają na widoczność śladów po obróbce, nagrzewanie obrabianego aluminium i stabilność całego procesu mechanicznego. Wartości tych kluczowych parametrów dobiera się zawsze indywidualnie do konkretnego typu frezu, przyjętej strategii cięcia oraz ogólnej sztywności kinematycznej obrabiarki. Zbyt duży krok w bok podczas przejść wykańczających pozostawia na dnie detalu wyraźne ślady w postaci powtarzalnych grzbietów, które dyskwalifikują formę do natychmiastowego użytku. Zbyt agresywne wejście narzędzia w strukturę stopu lub nagła zmiana kierunku posuwu generuje natomiast ostre zadziory i lokalne przegrzania materiału.
W obszarze precyzyjnych kanałów chłodzących oraz wymagających podcięć konieczne bywa wykorzystanie dedykowanych przedłużek lub obróbki wieloosiowej. Odpowiednie zaplanowanie dojazdów minimalizuje ryzyko kolizji wrzeciona z materiałem i zapobiega pozostawianiu naddatków w ciasnych narożach. Profesjonalnie zaprogramowane frezowanie cnc to moment, w którym ustala się bazowa jakość powierzchni formy aluminiowej przed jej ewentualnym szlifowaniem lub manualnym polerowaniem.
Typowe błędy programistyczne obejmują nadmiernie strome rampy wejścia narzędzia, nieoptymalne łączenia sąsiednich ścieżek oraz brak uwzględnienia kompensacji ugięcia frezu w głębokich gniazdach. Takie techniczne uchybienia pozostawiają na płaszczyźnie formującej widoczne linie lub ostre mikrozadziory. Wady te w procesie termoformowania odbijają się na docelowych opakowaniach z folii polimerowej, degradując ich przezroczystość oraz walory estetyczne. Skomplikowana geometria detalu i zmienne warunki cięcia wymagają drobiazgowej analizy obciążeń jeszcze na etapie symulacji komputerowej. Technolog musi modyfikować parametry maszyny, aby zapobiec rezonansowi w najmniej sztywnych partiach projektowanej formy.
Decyzja o końcowej obróbce wykańczającej formy
W codziennej praktyce narzędziownia Thermo-Tools dobiera zoptymalizowane ścieżki skrawania dla aluminiowych form termoformujących, dopasowując wierszowanie programu do rygorystycznych wymagań produkcyjnych. Decyzja o ewentualnym ręcznym wykańczaniu struktury zależy ściśle od końcowej funkcji geometrycznej elementu oraz oczekiwanej gładkości tafli w trakcie formowania wieloseryjnych partii opakowań.
Geometrie o rozległych, płaskich płaszczyznach roboczych często wymagają delikatnego polerowania w celu usunięcia ledwo zauważalnych, mikroskopijnych śladów po przejściach ściernych narzędzia. Z kolei części wyposażone w bardzo skomplikowane podcięcia i głębokie, zintegrowane żebra chłodzące zazwyczaj pozostają w całości na poziomie obróbki maszynowej. Uzyskanie odpowiedniego detalu bez dodatkowej obróbki ściernej jest możliwe, jeśli programista obsługujący środowisko CAM zachowa stabilne parametry posuwu i poprowadzi ścieżkę tak, by zminimalizować niepożądane tarcie czoła frezu o aluminium.
Kategorie artykułów
Polecane artykuły

Jakie dodatki może mieć funkcjonalna wędkarska torba?
Torba wędkarska odgrywa kluczową rolę w organizacji i komforcie podczas wędkowania. Odpowiedni wybór tego akcesorium jest istotny, ponieważ wpływa na efektywność oraz przyjemność z łowienia ryb. Funkcjonalna torba powinna spełniać wymagania pasjonatów, oferując odpowiednią pojemność, liczne kieszeni

W jaki sposób łatanie plandek przedłuża żywotność plandek?
Łatanie plandek jest niezbędne do zachowania ich użyteczności i długowieczności. Regularne naprawy mają znaczenie zarówno z perspektywy ekonomicznej, jak i praktycznej, ponieważ pozwalają uniknąć kosztownych wymian. Plandeki znajdują zastosowanie w różnych dziedzinach, co sprawia, że są narażone na